

© 2026 Sigma®— Оборудование для профессионалов
Все права защищены
✓ Построить завод автоклавного газобетона (общая информация и рекомендации)

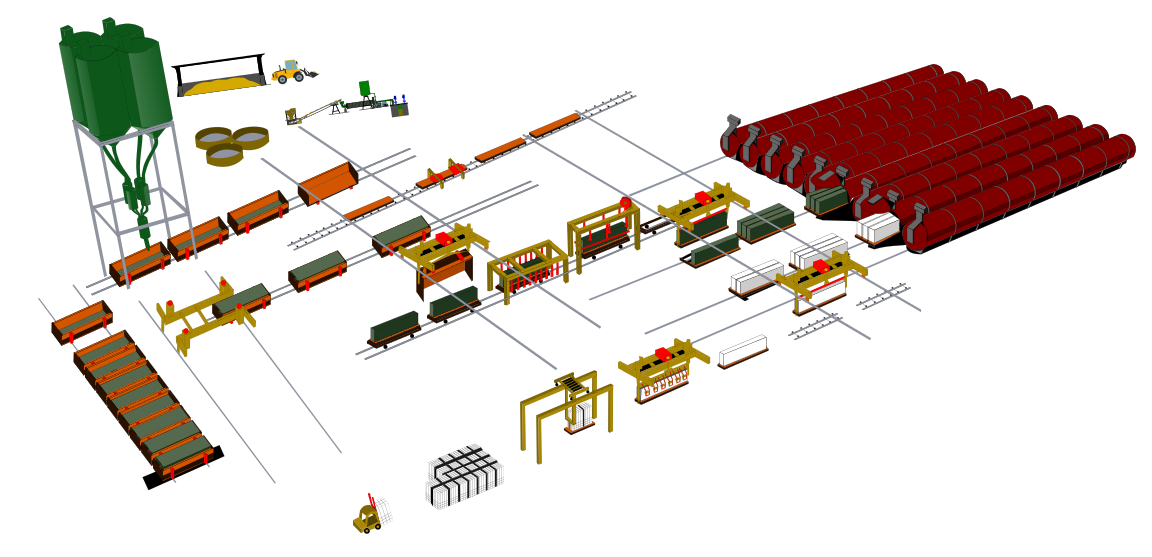

Отделение - камера выдержки
Камера выдержки (созревания) для автоклавного газобетона
Камера выдержки — критически важный этап производства автоклавного газобетона, где происходит предварительное отверждение смеси и формирование пористой структуры. Поддержание температуры 45–55°C и высокой влажности ускоряет химические реакции, подготавливая материал к автоклавированию.
Дозирование и заливка
Отделение дозирования и заливки смеси
Подготовленные материалы смешиваются в определенном соотношении, а затем полученная смесь заливается в формы. После многих лет оптимизации мы достигли выдающихся результатов в точности дозирования. Этап дозирования и заливки смеси для автоклавного газобетона. Автоклавный газобетон — это легкий ячеистый материал, получаемый путем смешивания компонентов (цемент, известь, песок, алюминиевая пудра, вода) с последующей автоклавной обработкой. Точность дозирования и заливки напрямую влияет на однородность структуры и прочность конечного продукта.
Шаровая мельница в производстве автоклавного газобетона
Шаровая мельница — ключевое оборудование для тонкого помола компонентов, используемых в производстве автоклавного газобетона. От качества помола напрямую зависят реакционная способность сырья, однородность смеси и пористая структура конечного продукта.
Отделение приема и подготовки сырья.
Приемка и подготовка сырья является самой первой частью линии по производству автоклавных газобетонных блоков. Производство автоклавного газобетона начинается с тщательной подготовки сырья. Подготовка сырья для АГБ — критически важный этап, определяющий свойства конечного продукта. Точное дозирование, измельчение и смешивание компонентов обеспечивают равномерное газовыделение и формирование пористой структуры. После подготовки смесь заливается в формы, где происходит вспучивание, предварительное твердение, резка на блоки и автоклавирование (обработка паром при 180-200°C и давлении 10-12 бар).

ЛИНИИ ЯЧЕИСТОГО БЕТОНА
Мы поставляем оборудование полного цикла для производства ячеистого бетона автоклавного твердения от проектирования до запуска завода и его эксплуатации. На выходе получаем полноценные линии заводов учитывая Ваши требования и пожелания. Все НАШИ линии с расширением. Легко и недорого (докупив дополнительные конструкции), можно трансформировать заводскую линию производительностью 20 000 м3 в год в линию производительностью 50 000 м3 в год. По аналогии из 50 000 м3 в год в 100 000 м3 в год и т.д. Не нужно строить два завода рядом, чтобы увеличить производительность. Для увеличения объемов производства необходимо увеличить количество форм, запарочных днищ, колесных фрикционных приводов, запарочных тележек и устройств их подачи, расширить рельсы в зонах смешивания, ферментации, резки и оборота запарочных тележек, установить дополнительные автоклавы и внедрить некоторые компоненты в управление загрузкой и разгрузкой автоклавов. Мы также разрабатываем варианты модернизации существующих заводов, что дает возможность существенно расширить ассортимент продукции и повысить эффективность производства. Например, предлагается дополнительное оснащение газобетонного завода зоной армирования для выпуска крупноформатных армированных элементов: стеновых панелей, оконных и дверных перемычек, плит перекрытия, ограждающих конструкций и фигурных элементов, которые обеспечивают высокую скорость кладки, сокращение сроков строительства зданий и более низкую себестоимость их возведения. Таким образом, интеграция зоны армирования предоставляет отличную возможность расширения производственной программы, не требующей значительных финансовых затрат. Если возможность данного расширения заложена в первоначальную планировку завода, монтаж большей части оборудования для армирования выполняется без остановки текущего производства, что позволяет сэкономить время и деньги при осуществлении проекта. А так же для уже действующих автоклавных газобетонных заводов, проектируем и реализуем как отдельные виды специального оборудования (автоклав, шаровая мельница, щелковая дробилка, бойлер и т.п.) так и полноценные участки (упаковочная линия, система вибрации и т.п ).
-
Состав
Запуск собственного производственного цеха позволит Вам изготавливать востребованную продукцию автоклавные газобетонные блоки из песка, гипса, извести, цемента, алюминия, воды
-
Блок Б4 (400х250х625)
Один блок автоклавного газобетона Б4 (400х250х625) весом 36 кг заменяет 32 кирпича, вес которых составит 120 кг. Выгода в стоимости доставки (малый вес - можно увезти больше) и в скорости строительства очевидна (времени на установку одного крупного блока необходимо практически столько же, столько и на один-два стандартных кирпича)
-
БЕЗотходное производство
Отходы газобетона - газобетонный щебень (насыпной утеплитель) — продукт переработки блоков из автоклавного газобетона. Насыпной утеплитель из газобетона является уникальным тепло и звукоизоляционным материалом. Он не содержит вредных для человека примесей, не горит, не гниет. Благодаря своей паропроницаемости, способен «дышать», выравнивая влажность в помещении с влажностью окружающей среды, что создает благоприятный микроклимат. Дробленую крошку из ячеистого бетона применяют как утеплитель кровли и пола.
-
Все НАШИ линии автоклавного газобетона с расширением
Легко и недорого (докупив дополнительные конструкции) можно трансформировать заводскую линию производительностью 20 000 м³ в год в линию производительностью 50 000 м³ в год. По аналогии из 100 000 м³ в год в 200 000 м³ в год и т.д.. Расчет дополнительного оборудования и его стоимость предоставляется по запросу. Не нужно строить два завода рядом, чтобы увеличить производительность.
-
Характеристики ячеистого бетона
Марка по плотности – от D200 до D1200
Прочность на сжатие (класс бетона) – от В0,5 до В12,5 (у автоклавных до В20)
Морозостойкость – от F15 до F50 (у автоклавных до F100)
Коэффициент теплопроводности – от 0,048 до 0,35 Вт/(м·°С)
Коэффициент паропроницаемости – от 0,09 до 0,3 мг/(м·ч·Па)
Сорбционная влажность – 8-22%
Отпускная влажность – до 25% для ячеистых бетонов на основе песка и до 35% для материалов на основе шлака или золы уноса
Усадка – от 0,5 до 3 мм/м2
-
Основные параметры автоклавного газобетона
Плотность – важнейшая характеристика этого материала. Она маркируется буквой D, после которой идет цифровое обозначение. Плотность измеряется в кг/м³ . В зависимости от средней плотности выделяют разные марки газобетона, в малоэтажном строительстве наиболее востребованы D300, D400, D500, D600.
Для строительства малоэтажных домов в большинстве случаев используют марки газобетона D400 (плотность 400 кг/м³) и D500 (плотность 500 кг/м³).
D200 новинка используется для утепления домов.
Плотность D600 и выше - уже используется при строительстве многоэтажных домов.
Плотность газобетона с прочностью связана косвенно, напрямую она связана с теплопроводностью; чем плотнее блок, тем больше его теплопроводность и как следствие - тем холоднее в доме.
Общая рекомендуемая заводская площадь автоклавного газобетонного завода 3 500 - 20 000 кв. метров
К производственному участку должны быть подведены электричество, вода, газ.
Трехфазное и однофазное напряжение 220 и 380 вольт (трансформатор 500KVA-2000KVA).
Наше оборудование может изготавливать различные автоклавные газобетонные блоки
Прямоугольной формы
Со шпонкой
С системой "паз-гребень"
С отверстиями для захвата (''карманами")
AAC - autoclaved aerated concrete
Завод автоклавного газобетона производительностью 20 000 м³, 50 000 м³, 100.000 м³, 150 000 м³, 200 000 м³, 250 000 м³, 300 000 м³, 500 000 м³ газоблок автоклавного твердения:
Суточная мощность: 35-1008 м³;
Годовая мощность: 20 000-300 000 м³ (500 000 м³ делаем отдельный расчёт);
Режим работы: 3 смены по 8 часов.
Часть оборудования клиент может произвести самостоятельно по согласованным параметрам
Силосы и бункеры для песка, цемента, извести, гипса, электрический кабель, трансформатор, трубопроводные системы, рельсы и т.д.. Это позволяет оптимизировать стартовые инвестиционные затраты.
Комплектующие
Изнашиваемые детали:
шары шлифовальные
режущая стальная проволока
резиновое уплотнение
редукционный клапан давления пара
Рекомендуемая высота помещения автоклавного газобетонного завода
Высота помещений 6 м, 9 м и 12 м, можно выше.
Коллектор пара
Коллектор парового котла – весьма ответственный узел подобных агрегатов: он распределяет нагретый котлом пар по необходимым направлениям, и в условиях значительного градиента температур обеспечивает требуемую равномерность потока рабочей среды.
Автоклавный газоблок рецепт
Контроль подачи компонентов в смеситель в соответствии с принятой рецептурой.
На каждом конкретном предприятии рецептура уточняется с учетом качества имеющихся сырьевых материалов.
Маржа при производстве газобетона
Установка чистки автоклавных решеток
Рекомендуется чистка решеток после каждого автоклавного цикла. Однако даже сильно загрязненные решетки могут быть очищены с помощью установки чистки автоклавных решеток. Особенно при производстве блоков малой плотности важно обеспечить гладкую и чистую поверхность автоклавных решеток, чтобы из бежать отпечатков и повреждений массивов.
Вертикальный шламбассейн
Вертикальные шламбассейн применяют в основном для корректирования и перемешивания шлама. Под шламом в производственном процессе обычно понимаются жидкости густо насыщенные различными пылевыми, песчаными и другими включениями. Шламбассейны используются на:
- заводах по производству автоклавного газобетона для хранения и последующего использования в производстве отходов от резки с водой
Дозирование
Дозирование компонентов ячеистобетонной смеси производится в соответствии с расчетным составом бетона, который выдается лабораторией с учетом свойств и характеристик исходных материалов.
Дозирование и смешивание
Оборудование и системы:
- Резервуары для холодной и горячей воды; насосы для шламов; дозирующие шнеки; весы для шлама, извести, цемента, гипса/ ангидрита; высокопроизводительный миксер; миксер для алюминиевой суспензии; дозаторы
Промышленный пылеуловитель
Промышленная пылеулавливающая машина имеет широкий спектр применения в различных отраслях промышленности, где образуется большое количество пыли и других твердых частиц во время процессов производства и переработки.
Технико-экономические показатели производства автоклавного газобетона и пенобетона
Плотность некоторых материалов
Примечание. Меньшую величину насыпной плотности принимают для определения вместимости бункеров, большую величину – для расчетов строительных конструкций.
Размолоспособность различных материалов
Примерное соотношение между удельной поверхностью различных материалов и остатком на сите № 008
Водопоглощение и общая пористость ячеистых бетонов
Коэффициент теплопроводности ячеистых бетонов
Примечание. В числителе приведены значения λ для влажности 4 мас. %, а в знаменателе – для влажности 5 мас. %.
Сорбционная влажность ячеистых бетонов
Содержание молотого песка и воды в 1 л шлама
Расчетная общая пористость ячеистых бетонов
ГОСТ 31360-2024 (31360-2007)
В России автоклавный газобетон производится по ГОСТ 31360-2024 (31360-2007) «Изделия стеновые неармированные из ячеистого бетона автоклавного твердения. Технические условия». Как и большинство строительных материалов, автоклавный газобетон в России не подлежит обязательной сертификации.
Перестановщик автоклавных газобетонных блоков
Машина перестановки автоклавных газобетонных блоков и формирования пакетов переносит части массива с сортировочного стола на транспортный поддон.
Трансбордер (передаточный мост)
Трансбордер является электромеханическим транспортным средством. Специализированная транспортная система в производстве автоклавного газобетона обеспечивает производственный процесс для загрузки и разгрузки автоклавов, для пустых вагонеток и различные для возможных других направлений.
Алюминиевая паста
В качестве газообразователя на сегодняшний день принято использовать алюминиевые пасты комплексными органическими добавками, которые снижают пыление, делая работу с ними более безопасной. Кроме этого, добавки повышают смачиваемость алюминия водой, благодаря чему не требуется дополнительного введения поверхностно-активных веществ при получении алюминиевой суспензии. Таким образом, пасты являются более технологичными и безопасными продуктами, нежели пудры. Большинство заводов в мире использует в качестве газообразователя алюминиевые пасты, в то время как в отрасли в целом наблюдается некоторый паритет в выборе газообразователя.
Усовершенствованная модернизированная линия резки автоклавного газобетона
Наши специалисты усовершенствовали конструкцию станции боковой резки и профилировки, что позволило сократить количество сколов при использовании наклонных ножевых пластин, обеспечило быстрый переход на другой вид изделия. Благодаря автоматическому переключению функций «гладкий рез» - «профилирование» производства армированных изделий и стандартных блоков в одном массиве.
Автоклавирование
Финишной стадией производства блоков из ячеистого бетона является автоклавирование. По существующей технологии процесс химико-термической обработки блоков в автоклаве осуществляется в среде насыщенного пара при температуре 183–185 °C и давлении 1,0–1,1 МПа. По завершению процесса давление в автоклаве снижается (перед разгрузкой) и блоки выгружаются.
Технические книги по автоклавному газобетону
У нас своя техническая литература. Мы ее изучили, рекомендуем Вам к изучению.
На сайте есть раздел - Техническая документация ячеистых бетонов
Стреппинг инструмент комбинированный для обвязки полипропиленовой (ПП) и полиэстеровой (ПЭТ) лентами
Ручной обвязочный инструмент который можно использовать при упаковке автоклавной газобетонной продукции
✓ Интеллектуальная система подачи воды и энергосбережения автоклава
Система управления автоклавом обеспечивает автоматическое управление процессом.

✓ Изнашиваемые детали (расходные материалы)
Обсуживаем и снабжаем комплектующими, запасными частями на всем протяжение эксплуатации линий АГБ

✓ Комплектующие для линии резки
Лезвие для модернизированной линии резки агб, класс качества точности №1

✓ Производство автоклавов(созданы на основе передовых технологических решений и соответствует мировым стандартам качества)
Производство автоклавов. Автоклавы применяются в химической промышленности, гидрометаллургии, резиновой промышленности, пищевой промышленности, в производстве стройматериалов и в медицине.

✓ Изготовление струн резки для линии резки непосредственно на производстве агб
Струны для линии резки можно изготавливать на заводе специалистами. Режут изделия точных размеров с отклонениями от номинальных до ±1,0-1,5 мм..

✓ Изготовление шнеков транспортировочных для цемента, извести, песка
Производство шнеков. Шнеки используют на предприятиях по производству строительных материалов, в комбикормовой, мукомольной.

✓ Изготовление силосов для хранения цемента, извести, гипса
Производство силосов. Силосы подходят для хранения зерна, кормов, удобрений, муки, сухого и мокрого песка, цемента и т.д.

✓ Изготовление бункеров накопителей песка
Производство бункеров накопителей. Бункера для песка используется заводами и промышленными предприятиями занимающимися изготовлением пенобетона, пенобетонных, газобетонных блоков.

✓ Газовый паровой котел для автоклава (бойлер 4T)
Наши автоклавы можно подключить к котлам тип уголь, тип мазут и тип газ

Основные технологические процессы и оборудование базового компактного комплекса для производства ячеистого бетона на видео
Основные технологические процессы и оборудование базового компактного комплекса для производства ячеистого бетона на видео
Заливка смеси в формы
Формы заполняют газобетонной смесью до определённого уровня, рассчитывая так, чтобы после вспучивания они оказались полностью заполненными. Высота заливки зависит от объёмной плотности газобетона.

Готовый массив под резку
Массив газобетона перемещается на линию струнной резки, где при помощи кантования массива происходит нарезка.

Кантовочный манипулятор кантует форму с массивом на 90°
В зоне кантования форм производится извлечение газобетонного массива. Процесс распалубки выполняется в несколько этапов:
Захват формы – манипулятор комплектации фиксирует форму.
Кантование – поворот формы на 90° для дальнейшего демонтажа.
Базовый компактный резательный комплекс
Базовый компактный резательный комплекс для автоклавного газобетона – это оборудование, предназначенное для резки газобетонных массивов на блоки заданных размеров с высокой точностью.

Автоклавная обработка
Автоклавная обработка является важнейшей частью линии по производству газобетонных блоков автоклавного твердения.

Подготовка сырья для автоклавного газобетона
Процесс подготовки сырья для автоклавного газобетона требует соблюдения строгих технологических норм.

Подготовка сырья для автоклавного газобетона
Процесс подготовки сырья для автоклавного газобетона требует соблюдения строгих технологических норм.

Приготовление ячеистого бетона(весовой дозатор извести и цемента, шнековый питатель, весовой дозатор шлама, смеситель автоматической подачи алюминиевого порошка, смеситель - раздатчик)
Дозирование и заливка
Пост вибрации (виброиглы)
Пост вибрации (виброиглы)
Заливка смеси в форму
Заливка смеси в форму
Кантование, перенос и установка на линию резки (съём бортоснастки)
Кантование, перенос и установка на линию резки (съём бортоснастки)
Модернизированный резательный комплекс
Модернизированный резательный комплекс
Ролик для возврата бокового борта для формы заливки
Ролик для возврата бокового борта для формы заливки
Сепаратор (разделитель готовой продукции автоклавных газобетонных блоков)
Сепаратор (разделитель готовой продукции автоклавных газобетонных блоков)
Сепаратор разъединяет газоблоки
Сепаратор разъединяет газоблоки
Транспортировочная платформа (для работы после выхода продукции из автоклава)
Транспортировочная платформа (для работы после выхода продукции из автоклава)
Система работы автоклавов
Система работы автоклавов
Автоклавная обработка
Автоклавная обработка
Область применения роботизированных комплексов в АГБ
Лазерный маркиратор
Нанесение маркировки на изделия автоклавного газобетона
Лазерный маркиратор
Нанесение маркировки на изделия автоклавного газобетона
Перемещение газоблоков
Перемещение газоблоков
Складывает газоблоки
Складывает газоблоки
Армирование
Армирование
Смазка маслом внутри форм
Смазка маслом внутри форм
Упаковка армированных плит
Упаковка армированных плит

Отделение - камера выдержки
Камера выдержки (созревания) для автоклавного газобетона
Камера выдержки — критически важный этап производства автоклавного газобетона, где происходит предварительное отверждение смеси и формирование пористой структуры. Поддержание температуры 45–55°C и высокой влажности ускоряет химические реакции, подготавливая материал к автоклавированию.

Модернизированная линия резки газобетонного массива
Модернизированная линия резки газобетонного массива в производстве автоклавного газобетона
Резка газобетонного массива — ключевой этап производства, определяющий точность геометрии и качество поверхности блоков/панелей. Современные линии резки обеспечивают высокую точность (±1,0-1,5 мм) и минимальные отходы благодаря автоматизированным системам управления.

Автоклавирование
Автоклавирование
Свежепорезанные массивы запариваются в автоклавах под давлением.
После полной загрузки автоклава начинается тепло влажностная обработка по определенному режиму, включающему плавный набор температуры и давления, изотермическую выдержку при температуре около 195°С и давлении 12 атм, плавный спуск давления и подготовка изделий к выгрузке.
Разгрузка и упаковка
Разгрузка и упаковка
Готовый продукт выгружается и пакуется. Упаковочная машина для газобетонных блоков (обвязочная машина).

Силос для извести и цемента
Силос для извести и цемента
Хранение вяжущих предусматривается в специальных
силосах. Количество и объем силосов выбирается в зависимости от мощности завода,
удаленности от поставщиков материалов и вида транспорта.

Армирование
Армирование
Cтальное армирование для несущих панелей. Стальное армирование повышает несущую способность газобетонных панелей, позволяя использовать их в ответственных конструкциях (перекрытия, стены, фасады). При этом сохраняются преимущества АГБ: легкость, теплоизоляция и огнестойкость.

Подъемное зажимное устройство
Подъемное зажимное устройство готовой продукции агб
Подъемные зажимные устройства (ПЗУ) используются для безопасного и эффективного перемещения готовых газобетонных блоков или панелей на этапах разгрузки, упаковки и транспортировки. Они обеспечивают сохранность хрупкой пористой структуры АГБ и минимизируют риск сколов.

Шламбассейн для песчаного и возвратного шлама
Шламбассейн для песчаного и возвратного шлама в производстве автоклавного газобетона
Шламбассейн — резервуар для хранения и подготовки песчаного шлама (водно-песчаной суспензии) и возвратного шлама (отходов производства). Он обеспечивает стабильность состава смеси, рециркуляцию материалов и снижение затрат на сырье и воду.

Грузоподъемник (транспортная система) для подъема борт/поддона
Грузоподъемник (транспортная система) для подъема борт/поддона
Грузоподъемники обеспечивают перемещение поддонов с блоками АГБ между этапами производства, складирования и отгрузки. Они должны гарантировать безопасность, сохранность продукции и высокую скорость операций.

Кантователь форм горизонтальной заливки
Кантователь форм горизонтальной заливки
Кантователь переворачивает массив на 90° и производят съем бортоснастки, состоящей из цельноскрепленных двух торцевых, одного продольного бортов днища. А оставшийся продольный боковой борт в дальнейшем служит транспортным поддоном для массива.

Пара роликов для возврата формовочного бокового борта
Пара роликов для возврата формовочного бокового борта
Ролики для возврата боковых бортов форм — это ключевой элемент транспортной системы, обеспечивающий перемещение освободившихся бортов после извлечения газобетонного массива обратно на этап заливки. Их задача — минимизировать ручной труд, ускорить цикл формования и предотвратить деформацию бортов.

Насосно смесительный узел (НСУ)
Насосно смесительный узел (НСУ)
Предназначен для перемешивания и перекачки жидкости шлама цемент, песок, известь, гипс
НСУ — это ключевое оборудование для приготовления и транспортировки шлама (водно-песчаной смеси с цементом, известью и гипсом). Он обеспечивает однородность состава, стабильность параметров и непрерывность подачи сырья в производственную линию.

Передаточная тележка с механизмом загрузки/разгрузки автоклавов (с кабельным барабаном)
Передаточная тележка с механизмом загрузки/разгрузки автоклавов (с кабельным барабаном)
Передаточная тележка — это мобильное устройство, предназначенное для транспортировки поддонов с газобетонными блоками в автоклав и их извлечения после термообработки. Кабельный барабан в ее конструкции обеспечивает бесперебойное электропитание и управление во время движения. Это оборудование критически важно для автоматизации процесса и минимизации простоев.

Форма горизонтальной заливки со съемным боковым бортом
Форма горизонтальной заливки со съемным боковым бортом
Перед началом процесса формования осуществляют подготовку форм, включающая в себя сборку, чистку и смазку форм, выполняемая на посту. Форма состоит из двух частей – корпуса, представляющая собой 3 борта и запарочного днища, выполняющая роль 4-го борта и служащая в качестве поддона.

Формовочный боковой борт
Формовочный боковой борт
Борт формы может быть поддоном для резки массива и быть съемным или массив снимается на подставной борт через кантование.


Подготовка сырья для производства автоклавного газобетона
Отделение приема и подготовки сырья
Производство автоклавного газобетона начинается с тщательной подготовки сырья, которая включает следующие этапы:
1. Выбор сырья
- Цемент: Портландцемент (обычно марки М400-М500) выступает основным вяжущим, обеспечивающим прочность.
- Известь: Используется высококальциевая известь (СаО ≥ 90%) для активации реакции с кремнезёмом и генерации газа.
- Кремнезёмистый компонент:
- Песок: Мелкозернистый кварцевый песок (SiO₂ ≥ 85%), предварительно измельчённый до фракции 80-100 мкм.
- Зола-унос: Альтернатива песку, класс F или C (в зависимости от содержания CaO).
- Алюминиевая пудра: Реакционно-способный порошок (частицы 20-40 мкм) для газообразования (0.05-0.08% от массы смеси).
- Вода: Техническая вода без примесей, влияющих на реакции.
2. Дозирование компонентов
- Типичное соотношение (по массе):
- Цемент: 15-20%
- Известь: 8-12%
- Песок/зола: 60-70%
- Вода: 45-55% от сухой смеси (для формирования текучей суспензии).
- Алюминиевая пудра добавляется в конце (0.05-0.2% в зависимости от требуемой плотности).
3. Измельчение кремнезёмистого компонента
- Песок подвергается мокрому или сухому помолу в шаровых мельницах до увеличения удельной поверхности (300-400 м²/кг).
- Зола-унос, как правило, не требует измельчения.
4. Приготовление смеси
- Смешивание сухих компонентов: Цемент, известь и песок/зола перемешиваются до однородности.
- Добавление воды: Формирование суспензии с температурой 40-50°C для ускорения реакции.
- Введение алюминиевой пудры: Добавляется в конце, чтобы избежать преждевременного газовыделения. Смесь перемешивают 2-5 минут.
5. Контроль качества
- Проверка химического состава сырья (на SiO₂, CaO, примеси).
- Тестирование реакционной способности извести и алюминиевой пудры.
- Измерение плотности и вязкости суспензии перед заливкой в формы.
6. Особые указания
- Безопасность: Алюминиевая пудра взрывоопасна — требуется использование взрывозащищённого оборудования.
- Добавки: Иногда вводят гипс (1-3%) для регулирования скорости схватывания или ПАВ для стабилизации пор.
Итог:
Подготовка сырья для АГБ — критически важный этап, определяющий свойства конечного продукта. Точное дозирование, измельчение и смешивание компонентов обеспечивают равномерное газовыделение и формирование пористой структуры. После подготовки смесь заливается в формы, где происходит вспучивание, предварительное твердение, резка на блоки и автоклавирование (обработка паром при 180-200°C и давлении 10-12 бар).